Artykuł sponsorowany
Jak moc, prędkość i częstotliwość lasera wpływają na trwałość graweru na plexi i PCV
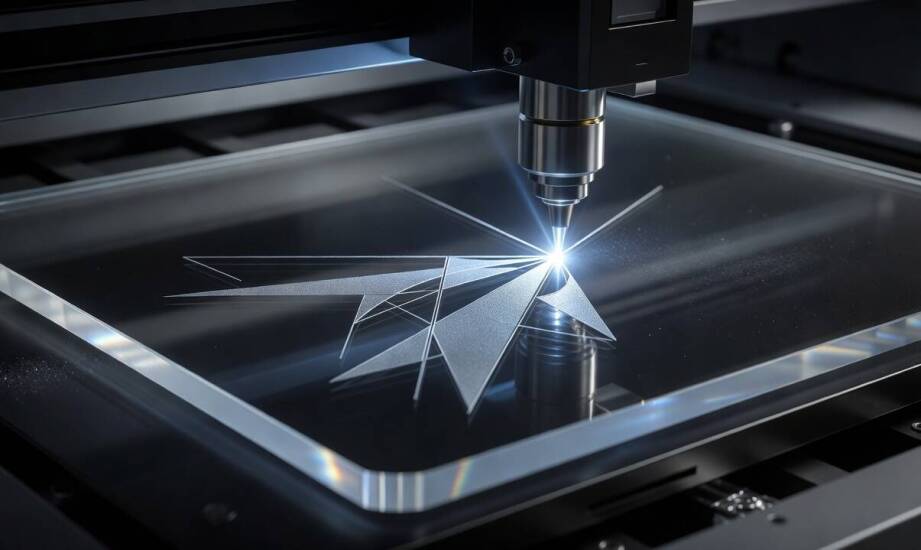
Przeniesienie tego samego projektu graficznego na płyty plexi oraz PCV przy użyciu plotera laserowego generuje zupełnie inne rezultaty wizualne i użytkowe. Zrozumienie różnic w budowie chemicznej tych polimerów pozwala uniknąć błędów produkcyjnych i kosztownego zniszczenia materiału. W przypadku szkła akrylowego obróbka termiczna najczęściej skutkuje powstaniem wyrazistego, zmatowionego śladu, który doskonale kontrastuje z transparentnym tłem. Polichlorek winylu reaguje na wiązkę energii w sposób znacznie bardziej agresywny. Powierzchnia tego tworzywa wykazuje tendencję do ciemnienia, a nieprawidłowo skonfigurowane urządzenie natychmiast prowadzi do topienia krawędzi i degradacji całego elementu. Trwałość oraz ostateczny wygląd graweru zależą od precyzyjnego zestrojenia kluczowych parametrów maszyny.
Przeczytaj również: Jak ustalić krytyczne warunki składowania towaru przed przekazaniem go do magazynu zewnętrznego
Moc lasera a fizyczna struktura obrabianego tworzywa
W procesie znakowania zwiększenie mocy lasera pogłębia ślad i podnosi kontrast, jednak wiąże się to ze znacznym wzrostem ilości ciepła wprowadzanego w strukturę polimeru. W przypadku płyt plexi w wariancie wylewanym (PMMA) operatorzy ploterów dążą do uzyskania jasnego, białego nalotu, określanego często jako efekt zeszronienia. Aby osiągnąć taki rezultat, stosuje się stosunkowo niską moc urządzenia. Zbyt wysokie stężenie energii powoduje głębokie wtopienie się wiązki w materiał. Skutkuje to utratą pożądanego białego koloru i powstawaniem przezroczystych, trudnych do odczytania żłobień. Przegrzanie akrylu prowadzi również do naprężeń wewnętrznych, które z czasem wywołują mikropęknięcia na obrabianych detalach.
Przeczytaj również: Zastosowanie hal namiotowych w organizacji tematycznych przyjęć weselnych
Obróbka polichlorku winylu wymaga radykalnie innego podejścia, a najczęściej całkowitej rezygnacji z tej technologii. Grawerowanie PCV standardowym laserem CO2 niesie ze sobą krytyczne ryzyko dla sprzętu i zdrowia operatora, ponieważ wysoka temperatura prowadzi do emisji silnie toksycznego chlorowodoru. Gaz ten w kontakcie z wilgocią tworzy kwas solny, który błyskawicznie koroduje układ optyczny maszyny, prowadnice oraz precyzyjne elementy mechaniczne. Wyższa moc lasera drastycznie nasila emisję trującego chloru. Jeśli realizacja takiego zadania jest bezwzględnie konieczna w zamkniętym procesie przemysłowym, wymaga zastosowania ekstremalnie wydajnych systemów filtracji oraz minimalnej mocy, ograniczając ingerencję wyłącznie do wierzchniej mikrowarstwy. Z tego względu przy pracy z tym polimerem bezpiecznym standardem rynkowym pozostają techniki skrawające.
Przeczytaj również: Fotowoltaika – możliwości, zalety i najważniejsze informacje o montażu
Prędkość prowadzenia głowicy i zagęszczenie impulsów
Drugim kluczowym czynnikiem wpływającym na jakość znakowania jest prędkość przemieszczania się głowicy. Parametr ten bezpośrednio determinuje czas ekspozycji płyty na działanie skumulowanej wiązki świetlnej. Wyższa prędkość daje czystsze krawędzie i mniejszą strefę wpływu ciepła, co ma fundamentalne znaczenie przy detalach o skomplikowanej geometrii. Szybki ruch soczewki chroni sąsiadujące obszary przed niekontrolowanym nagrzaniem. Praca na niższych prędkościach umożliwia głębsze wniknięcie w strukturę tworzywa, ale drastycznie podnosi ryzyko deformacji. Zamiast spowalniać maszynę, technolodzy zazwyczaj decydują się na zaprogramowanie kilku szybkich przejść. Pozwala to na warstwowe budowanie nasyconego śladu bez przekraczania bezpiecznego progu termicznego.
Istotną rolę odgrywa również częstotliwość generowania impulsów, wyrażana w hercach (Hz) lub punktach na cal (PPI). Wysokie zagęszczenie uderzeń sprawia, że kropki nakładają się na siebie, tworząc jednolite, gładkie wypełnienie grafiki. Zbyt niska częstotliwość skutkuje powstaniem poszarpanych linii i widocznego prążkowania na dnie graweru, co osłabia odbiór wizualny projektu. Skuteczność całego układu zależy wreszcie od odpowiedniego zogniskowania wiązki. Ustawienie idealnej ogniskowej (focus) koncentruje energię w najmniejszym możliwym punkcie, gwarantując precyzyjne odcięcie linii i najwyższą ostrość krawędzi. Nawet ułamek milimetra błędu w kalibracji wysokości stołu roboczego sprawia, że plamka świetlna staje się rozmyta. To natychmiast obniża kontrast grawerowanego tekstu. Celowe rozogniskowanie bywa stosowane przez technologów wyłącznie w rzadkich przypadkach, gdy zamierzonym efektem jest wizualne zmiękczenie konturów. W produkcji seryjnej rygorystycznie pilnuje się parametrów optyki przed każdą nową partią materiału.
Produkcja trwałych nośników wizualnych, systemów wystawienniczych oraz elementów technicznych rzadko opiera się na jednej metodzie obróbczej. Dostosowanie procesu do konkretnego polimeru stanowi fundament bezawaryjnej i bezpiecznej pracy. Spółka komandytowa MURGRABIA dostarcza szeroki asortyment twardych płyt tworzywowych i wspiera przedsiębiorstwa budowlane oraz agencje reklamowe w procesie doboru optymalnych materiałów konstrukcyjnych. W codziennej praktyce przemysłowej bezpieczeństwo i powtarzalność mają priorytetowe znaczenie. Zamiast ryzykować uszkodzenie sprzętu przy termicznej obróbce chlorowanych polimerów, eksperci z reguły stawiają na precyzyjne frezowanie CNC. Z kolei dla warsztatów realizujących bezpieczne grawerowanie laserowe szczecin stanowi rozbudowany rynek zbytu, wymagający dostępu do najwyższej jakości szkła akrylowego. Świadomość parametrów fizykochemicznych obrabianych płyt gwarantuje powtarzalność seryjnych produkcji i długotrwałą żywotność każdego gotowego detalu.
Kategorie artykułów
Polecane artykuły

Wykorzystanie tłuszczów spożywczych w kuchniach świata

Rola nowoczesnych technologii w gabinecie stomatologicznym – korzyści dla pacjentów

Komoda mango jako element skandynawskiej aranżacji wnętrz